La crisi globale dell’inquinamento da plastica rappresenta una delle sfide ambientali ed industriali più urgenti del ventunesimo secolo. Ogni anno nel mondo vengono prodotte oltre 400 milioni di tonnellate di polimeri sintetici, ma meno del 10% viene effettivamente riciclato in nuovi prodotti di pari valore. Il riciclo meccanico convenzionale (tritatura, lavaggio, fusione ed estrusione) presenta limiti strutturali insuperabili: ogni ciclo termico di fusione degrada la lunghezza delle catene polimeriche, riducendo le proprietà meccaniche delle plastiche (downcycling). Inoltre, il riciclo meccanico è del tutto inefficace nell’elaborare imballaggi flessibili multistrato, plastiche eterogenee post-consumo contaminate, poliolefine miste (PE-HD, PE-LD, PP) e materiali contenenti additivi o pigmenti scuri.
La gran parte di questi rifiuti plastici “intrabili” finisce inevitabilmente negli inceneritori (con la conseguente emissione in atmosfera di enormi volumi di $CO_2$ fossile) o nelle discariche e negli oceani.
In questo contesto, il riciclo chimico tramite pirolisi termica e catalitica si afferma come la soluzione tecnologica di rottura (breakthrough) capace di chiudere il cerchio dell’economia circolare. De-polimerizzando le plastiche di scarto nei loro costituenti monomerici primari, la pirolisi produce un olio idrocarburico sintetico di alta qualità (Taco Pyrolysis Oil, TPO), utilizzabile direttamente come carica sostitutiva della nafta fossile negli impianti di steam cracking per la sintesi di nuove plastiche vergini food-grade.
1. La Cinetica Termochimica della Pirolisi: Scissione dei Legami C-C
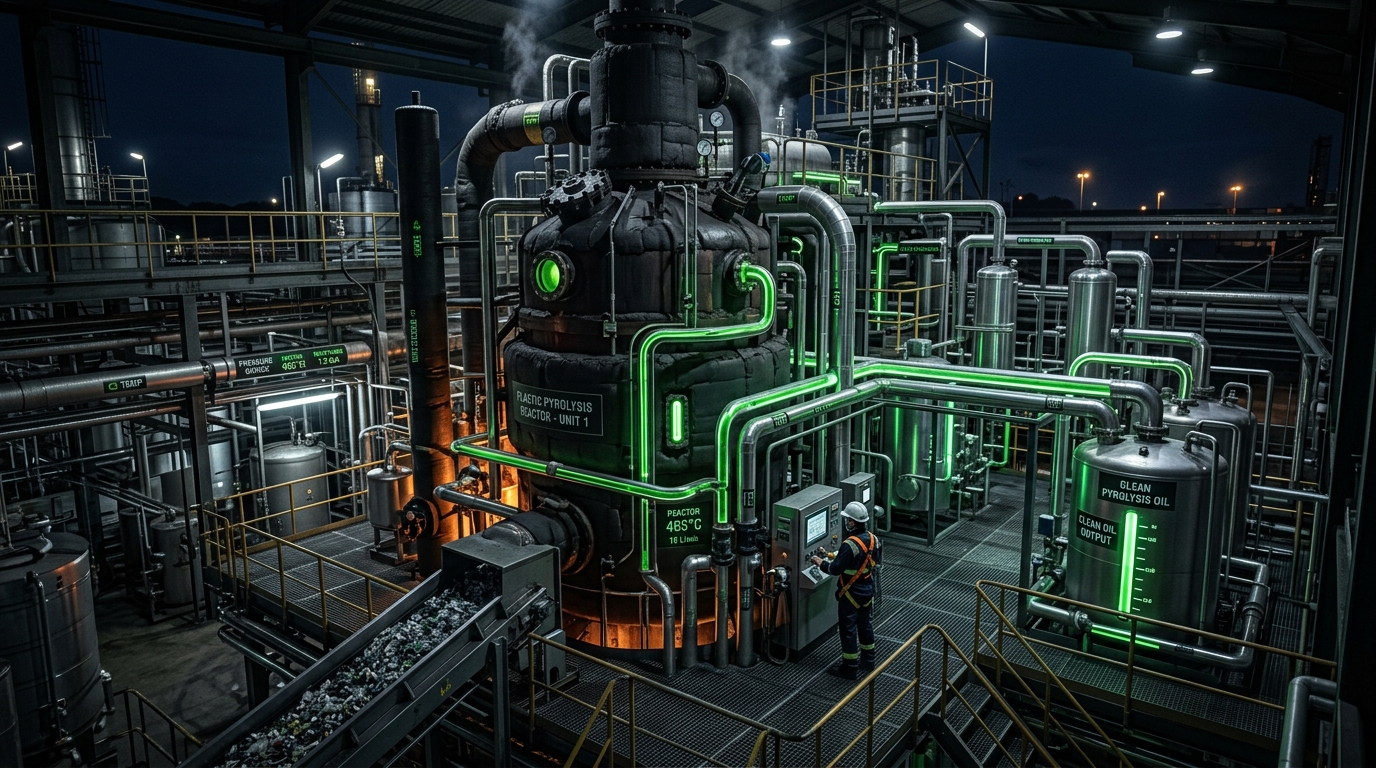
La pirolisi delle plastiche è un processo di decomposizione termica che avviene in totale assenza di ossigeno (atmosfera inerte di azoto o gas di ricircolo), a temperature operative generalmente comprese tra $400^\circ\text{C}$ e $700^\circ\text{C}$ e a pressione atmosferica o leggermente positiva.
Sotto l’azione dell’energia termica, le macromolecole polimeriche (polietilene PE, polipropilene PP, polistirene PS) subiscono la scissione casuale (random scission) o terminale (end-chain scission) dei legami covalenti carbonio-carbonio ($C-C$) del backbone polimerico, frammentandosi in idrocarburi a catena più corta: gas incondensabili ($C_1 - C_4$), frazioni liquide condensabili (alcani, alcheni e aromatici compresi tra $C_5$ e $C_{35}$) e un residuo solido carbonioso (char).
[Rifiuti Plastici Misti (PE/PP/PS)] ──(Pre-trattamento & Estrusione)──> [Fuso Plastico (300°C)]
                                                                               │
                                                             (Reattore di Pirolisi: 450°C - 550°C)
                                                                               │
       ┌───────────────────────────────────────────────────────────────────────┴───────────────────────────────────────┐
       ▼                                                                                                               ▼
[Frazione Solida: Char & Ceneri]                                                                     [Vapori di Pirolisi (Condensazione)]
                                                                                                                       │
                                                                             ┌─────────────────────────────────────────┴────────────────────────────────────────┐
                                                                             ▼                                                                                  ▼
                                                                  [Gas Incondensabile (C1-C4)]                                                       [Olio Grezzo di Pirolisi (TPO)]
                                                                  (Autoconsumo Termico Impianto)                                                                │
                                                                                                                                                    (Hydrotreating & Decolorazione)
                                                                                                                                                                │
                                                                                                                                                    [Nafta Circolare / Feed Crackers]
Meccanismo di De-polimerizzazione Termica vs Catalitica
- Pirolisi Termica pura ($500^\circ\text{C} - 700^\circ\text{C}$): Richiede elevate temperature e produce una distribuzione molecolare molto ampia di idrocarburi (dalla benzina alle cere pesanti $C_{30+}$), con un elevato contenuto di olefine insature che richiedono un successivo e costoso idro-trattamento.
- Pirolisi Catalitica ($380^\circ\text{C} - 500^\circ\text{C}$): L’introduzione di catalizzatori acidi zeolitici (quali ZSM-5, USY o HY) abbassa notevolmente l’energia di attivazione delle reazioni di cracking. Il catalizzatore aumenta la selettività del processo verso le frazioni liquide a valore aggiunto ($C_5 - C_{12}$ nafta aromatica e distributiva), riducendo la formazione di cere pesanti indesiderate.
2. Preparazione del Feedstock e Mitigazione dei Contaminanti Criogenici e Alogenati
La riuscita industriale e la bancabilità di un impianto di pirolisi dipendono quasi esclusivamente dalla qualità della preparazione della materia prima e dall’efficienza dei sistemi di depurazione dell’olio di pirolisi ottenuto.
I Principali Veleni della Pirolisi Plastica
- Cloro e Alogeni (da PVC e PVDC): Il PVC presente anche in piccole percentuali ( $>0.5%$ ) si decompone a $250^\circ\text{C}-350^\circ\text{C}$ rilasciando acido cloridrico gassoso ($HCl$). L’acido cloridrico causa gravissima corrosione nei reattori e avvelena i catalizzatori di idro-trattamento. È tassativo integrare uno stadio di de-clorazione termica preliminare nell’estrusore di alimentazione (a $300^\circ\text{C}$) o reattori di lavaggio alcalino.
- Ossigenati e Acido Tereftalico (da PET): Il PET contiene ossigeno. Durante la pirolisi, si sublima in acido tereftalico solido che ostruisce le condotte e i condensatori, formando al contempo elevati volumi di $CO$ e $CO_2$ che diluiscono il gas combustibile. Il PET deve essere rimosso tramite separazione ottica avanzata prima della pirolisi.
- Azoto e Silicio (da Poliuretani, Poliammidi e Additivi anti-blocco): Generano composti azotati e silossani nell’olio, che disattivano i catalizzatori dello steam cracker.
3. Raffinazione dell’Olio di Pirolisi (TPO Upgrading) e Integrazione negli Steam Crackers
L’olio di pirolisi grezzo non può essere immesso direttamente nei grandi impianti petrolchimici senza subire un processo di raffinazione e purificazione avanzato (TPO Upgrading).
Le fasi chiave del trattamento di upgrading includono:
- Hydrotreating catalitico (Idrodesolforazione e Idrodeazotazione): Sotto pressione di idrogeno ($30 - 80\text{ bar}$) e temperature di $300 - 380^\circ\text{C}$, si eliminano il cloro residuo (ridotto a $< 10\text{ ppm}$), l’azoto, il metallo e si satura la frazione olefinica instabile.
- Frazionamento Distillativo: Separazione del liquido nelle tagli commerciali principali:
- Frazione Nafta ($C_5 - C_{11}$): La carica ideale per gli steam crackers per la produzione di etilene e propilene vergini.
- Frazione Gasolio ($C_{12} - C_{20}$): Utilizzabile come carburante sintetico industriale o base per lubrificanti.
- Residuo Pesante ($C_{21+}$): Riciclato al reattore di pirolisi.
La plastica prodotta da nafta circolare di pirolisi ottiene la certificazione internazionale ISCC PLUS (International Sustainability and Carbon Certification), basata sul bilancio di massa, permettendo ai brand del settore alimentare e farmaceutico di vendere imballaggi 100% circolari di grado vergine.
4. Bilancio di Massa ed Energetico di un Impianto di Pirolisi Industriale
Un impianto di pirolisi ben progettato è dal punto di vista energetico quasi del tutto autosufficiente. I gas incondensabili generati durante il processo ($C_1 - C_4$, privi di alogeni) vengono bruciati nelle camere di combustione del reattore per fornire l’energia termica necessaria al processo endotermico di scissione.
| Parametro / Resa | Valore Tipico (Pirolisi Poliolefine PE/PP) | Note Operative |
|---|---|---|
| Resa in Olio Liquido (TPO) | 70% – 85% in peso | Frazione condensabile idrocarburica a valore economico primario |
| Resa in Gas Incondensabile | 10% – 20% in peso | Utilizzato interamente per l’autoconsumo termico del reattore |
| Resa in Char Solido | 3% – 8% in peso | Residuo carbonioso contenente ceneri e carica minerale (TiO2, CaCO3) |
| Consumo Energetico Specifico | $0.9 - 1.2 \text{ kWh/kg}$ di plastica | Coperto per l’80% dai gas di processo autoprodotti |
| Riduzione Impronta CO2 (LCA) | 50% – 60% vs Incenerimento | Evita la combustione fossile diretta e l’estrazione di greggio virgin |
5. Prospettiva d’Investimento e Strategia Mantohn SA
Dal punto di vista dell’analisi finanziaria e dell’asset allocation nei mercati del cleantech e della transizione circolare, il riciclo chimico della plastica tramite pirolisi rappresenta una delle opportunità di investimento a più alto potenziale di crescita e redditività.
Le determinanti economiche e normative che guidano l’interesse degli investitori istituzionali:
- Spinta Regolatoria Stringente: Le direttive europee sugli imballaggi (PPWR - Packaging and Packaging Waste Regulation) impongono quote minime obbligatorie di contenuto riciclato post-consumo negli imballaggi plastici entro il 2030 (fino al 30% nei recipienti per alimenti), quote che non possono essere soddisfatte unicamente dal riciclo meccanico.
- Premio di Prezzo del TPO Purificato: La nafta circolare certificata ISCC+ viene venduta a un green premium compreso tra il 50% e il 100% rispetto alla nafta fossile convenzionale, garantendo margini EBITDA dell’impianto superiori al 35-40%.
- Off-take Agreements con i Giganti Petrolchimici: I maggiori player della petrolchimica mondiale (LyondellBasell, SABIC, Dow, TotalEnergies) stanno firmando contratti di acquisto a lungo termine per garantire l’approvvigionamento di olio di pirolisi per i propri idrocrackatori.
Mantohn SA investe in progetti industriali di pirolisi avanzata dotati di tecnologie proprietarie di de-clorazione continua e idro-trattamento integrato, guidando la trasformazione dei rifiuti plastici in materie prime strategiche ad altissimo valore aggiunto.