La crisis mundial de la contaminación por plásticos representa uno de los desafíos ambientales e industriales más urgentes del siglo XXI. En todo el mundo se producen anualmente más de 400 millones de toneladas de polímeros sintéticos, pero menos del 10% se recicla eficazmente en aplicaciones de alto valor. El reciclaje mecánico convencional (triturado, lavado, fusión y extrusión) se enfrenta a límites físicos insuperables: cada ciclo térmico degrada la longitud de las cadenas poliméricas, empeorando las propiedades mecánicas (downcycling). Además, el reciclaje mecánico no puede procesar envases flexibles multicapa, plásticos altamente contaminados o mezclas de poliolefinas (PE, PP).
Como resultado, la gran mayoría de estos plásticos difíciles de reciclar termina incinerada (emitiendo $CO_2$ fósil) o sepultada en vertederos.
En este contexto, el reciclaje químico mediante pirólisis térmica y catalítica surge como la tecnología industrial disruptiva capaz de cerrar por completo el círculo de la economía circular. Al despolimerizar térmicamente los residuos plásticos en sus bloques de construcción monoméricos originales, la pirólisis genera un aceite de hidrocarburos sintético de alta calidad (Taco Pyrolysis Oil - TPO). Este aceite sustituye directamente a la nafta fósil en los craqueadores de vapor petroquímicos, permitiendo la síntesis de plásticos vírgenes reciclados aptos para contacto alimentario.
1. Cinética Termoquímica de la Pirólisis: Ruptura de Enlaces C-C
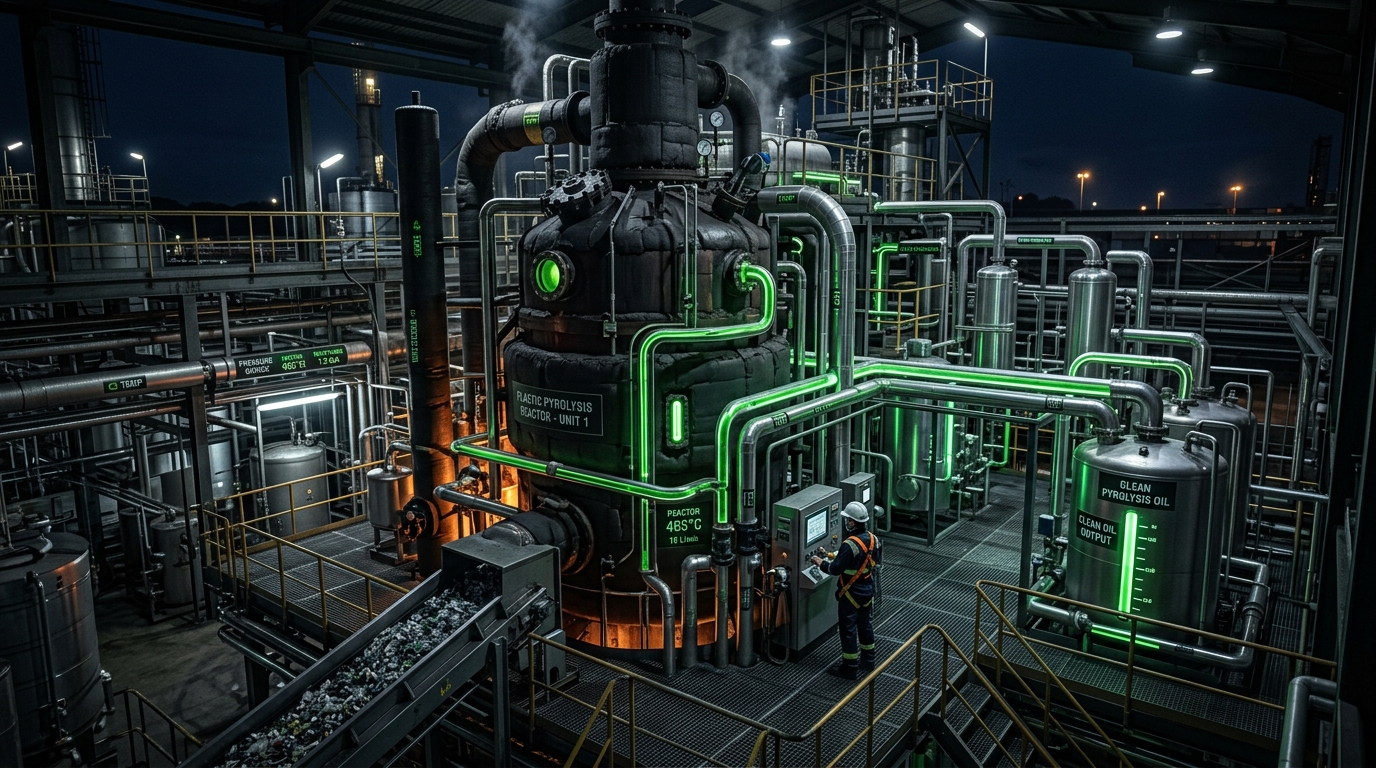
La pirólisis de plásticos es un proceso de descomposición térmica en ausencia total de oxígeno (en atmósfera inerte de nitrógeno o gas recirculado) a temperaturas operativas entre $400^\circ\text{C}$ y $700^\circ\text{C}$ a presión atmosférica.
Bajo excitación térmica, las macromoléculas poliméricas (PE, PP, PS) sufren la ruptura aleatoria de sus enlaces covalentes carbono-carbono ($C-C$). El plástico sólido se fragmenta en hidrocarburos de cadena corta: gases no condensables ($C_1 - C_4$), vapores líquidos condensables ($C_5 - C_{35}$ alcanos, alquenos, aromáticos) y un residuo sólido carbonoso (char).
[Residuos Plásticos Mixtos (PE/PP/PS)] ──(Pretratamiento y Extrusión)──> [Plástico Fundido (300°C)]
                                                                                │
                                                            (Reactor de Pirólisis: 450°C - 550°C)
                                                                                │
       ┌────────────────────────────────────────────────────────────────────────┴───────────────────────────────────────┐
       ▼                                                                                                               ▼
[Residuo Sólido: Char y Cenizas]                                                                     [Vapores de Pirólisis (Condensación)]
                                                                                                                       │
                                                                             ┌─────────────────────────────────────────┴────────────────────────────────────────┐
                                                                             ▼                                                                                  ▼
                                                                  [Gas No Condensable (C1-C4)]                                                       [Aceite de Pirólisis Bruto (TPO)]
                                                                  (Autoconsumo Térmico Planta)                                                                  │
                                                                                                                                                    (Hydrotreating y Purificación)
                                                                                                                                                                │
                                                                                                                                                    [Nafta Circular / Carga Crackers]
Mecanismos de Despolimerización: Térmica vs. Catalítica
- Pirólisis Térmica pura ($500^\circ\text{C} - 700^\circ\text{C}$): Requiere alta energía térmica y produce un espectro amplio de hidrocarburos con alto contenido en olefinas insaturadas, requiriendo un complejo tratamiento posterior.
- Pirólisis Catalítica ($380^\circ\text{C} - 500^\circ\text{C}$): El uso de zeolitas ácidas (como ZSM-5) reduce drásticamente la energía de activación. El catalizador aumenta la selectividad hacia fracciones líquidas de alto valor ($C_5 - C_{12}$ nafta aromática) y minimiza la formación de ceras pesadas.
2. Preparación de la Materia Prima y Dehalogenación
La viabilidad industrial y bancabilidad de una planta de pirólisis dependen de la calidad del pretratamiento y de la eliminación eficaz de contaminantes.
Principales Agentes Contaminantes
- Cloro y Halógenos (procedentes del PVC): El PVC se descompone a bajas temperaturas ($250^\circ\text{C}-350^\circ\text{C}$) liberando ácido clorhídrico gaseoso ($HCl$) altamente corrosivo. La instalación de una extrusora de descloración térmica ($300^\circ\text{C}$) antes del reactor principal es obligatoria para reducir el cloro por debajo de 10 ppm.
- Oxigenados y Ácido Tereftálico (del PET): El PET se sublima en ácido tereftálico sólido que obstruye tuberías y condensadores. El PET debe retirarse mediante separación óptica previa.
- Nitrógeno y Silicio (de Poliuretanos y Aditivos): Generan compuestos organonitrogenados y siloxanos que desactivan los catalizadores del craqueador.
3. Refinado del Aceite de Pirólisis (TPO Upgrading) e Integración en Craqueadores
El aceite de pirólisis bruto debe refinarse antes de su introducción en las plantas petroquímicas:
- Hydrotreating catalítico: Bajo presión de hidrógeno ($30 - 80\text{ bar}$) y temperaturas de $300 - 380^\circ\text{C}$, se elimina el cloro residual ($< 10\text{ ppm}$), nitrógeno y metales, saturando las olefinas.
- Destilación Fraccionada: Separación en cortes comerciales:
- Corte Nafta ($C_5 - C_{11}$): Materia prima para la producción de etileno y propileno vírgenes.
- Corte Diésel ($C_{12} - C_{20}$): Combustible sintético industrial.
- Fondos Pesados ($C_{21+}$): Recirculados al reactor de pirólisis.
Los plásticos fabricados con nafta circular de pirólisis obtienen la certificación ISCC PLUS basada en balance de masa, permitiendo acreditar un 100% de contenido reciclado en envases alimentarios.
4. Balance de Masa y Energía en la Pirólisis Industrial
Una planta moderna opera con una elevada autosuficiencia térmica. Los gases no condensables ($C_1 - C_4$) generados en el proceso se queman en las cámaras del reactor para suministrar el calor endotérmico necesario.
| Parámetro / Rendimiento | Valor Típico (Poliolefinas PE/PP) | Detalle Operativo |
|---|---|---|
| Rendimiento en Aceite Líquido (TPO) | 70% – 85% en peso | Producto principal de venta a la industria petroquímica |
| Rendimiento en Gas No Condensable | 10% – 20% en peso | Autoconsumo térmico completo del reactor |
| Rendimiento en Char Sólido | 3% – 8% en peso | Residuo carbonoso con cargas minerales inorgánicas |
| Consumo Energético Específico | $0.9 - 1.2 \text{ kWh/kg}$ plástico | Cubierto al 80% con gas de proceso propio |
| Reducción Emisiones CO2 (LCA) | 50% – 60% vs. Incineración | Evita la combustión fósil directa |
5. Perspectiva de Inversión de Mantohn SA
Para los fondos de Private Equity e Infraestructuras, el reciclaje químico mediante pirólisis representa una de las tesis de inversión más atractivas en economía circular.
Factores clave de rentabilidad:
- Obligaciones Legales de Reciclado: Las normativas europeas (PPWR) exigen cuotas mínimas obligatorias de contenido reciclado postconsumo en envases para 2030.
- Prima de Precio de la Nafta Circular: La nafta certificada ISCC+ se vende con una prima del 50% al 100% sobre la nafta fósil, generando márgenes EBITDA superiores al 35-40%.
- Contratos de Off-take: Las principales compañías petroquímicas (SABIC, LyondellBasell, Dow) firman acuerdos de compra a largo plazo para asegurar el suministro de aceite de pirólisis.
Mantohn SA invierte en activos industriales de pirólisis equipados con sistemas avanzados de descloración e hidrocraqueo.