La crise mondiale des déchets plastiques représente l’un des défis environnementaux et industriels les plus critiques du XXIe siècle. Plus de 400 millions de tonnes de plastiques synthétiques sont produites chaque année dans le monde, mais moins de 10 % sont réellement recyclées. Le recyclage mécanique traditionnel (broyage, lavage, fusion et extrusion) se heurte à des limites physiques insurmontables : chaque cycle thermique dégrade la chaîne polymère (décyclage / downcycling). De plus, le recyclage mécanique est inefficace pour traiter les emballages flexibles multicouches, les plastiques post-consommation souillés et les mélanges de polyoléfines (PE, PP).
La majorité de ces déchets plastiques « inrecyclables » finit incinérée (émettant du $CO_2$ fossile) ou enfouie.
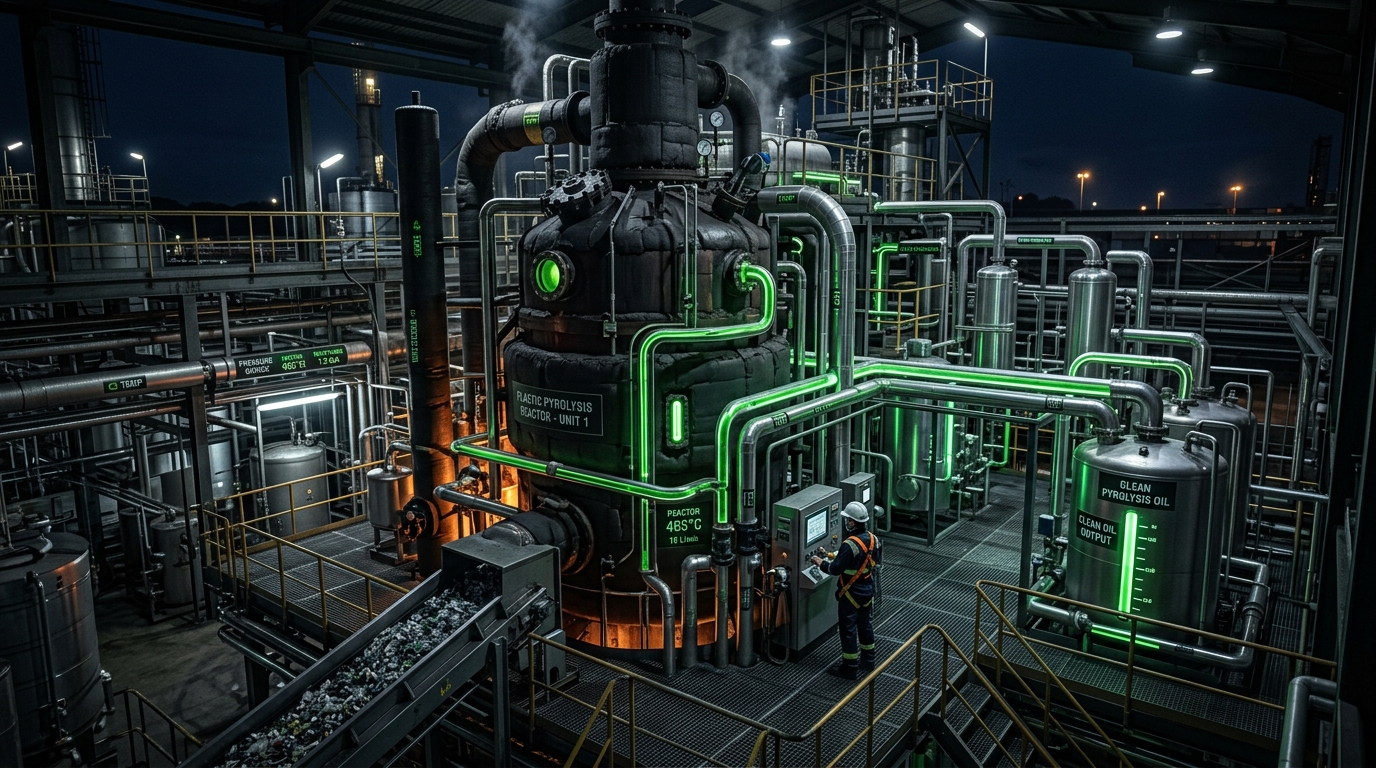
Dans ce contexte, le recyclage chimique par pyrolyse thermique et catalytique constitue la rupture technologique majeure permettant de fermer le cercle de l’économie circulaire. En dépolymérisant les déchets plastiques en leurs molécules monomériques fondamentales, la pyrolyse produit une huile de pyrolyse (TPO - Taco Pyrolysis Oil) de haute qualité. Cette huile remplace directement le naphta fossile dans les vapocraqueurs de l’industrie pétrochimique pour fabriquer des plastiques vierges recyclés aptes au contact alimentaire.
1. Cinétique Thermochimique de la Pyrolyse : Rupture des Liaisons C-C
La pyrolyse des plastiques est une réaction de décomposition thermique sous atmosphère inerte (sans oxygène) à des températures comprises entre $400^\circ\text{C}$ et $700^\circ\text{C}$ à pression atmosphérique.
Sous l’effet de la chaleur, les macromolécules polymères (PE, PP, PS) subissent une scission aléatoire des liaisons covalentes carbone-carbone ($C-C$). Le plastique solide se fractionne en hydrocarbures légers : gaz non condensables ($C_1 - C_4$), vapeurs d’hydrocarbures condensables ($C_5 - C_{35}$) et résidu solide carboné (char).
[Déchets Plastiques Mixtes (PE/PP/PS)] ──(Prétraitement & Extrusion)──> [Plastique Fondu (300°C)]
                                                                               │
                                                             (Réacteur de Pyrolyse : 450°C - 550°C)
                                                                               │
       ┌───────────────────────────────────────────────────────────────────────┴───────────────────────────────────────┐
       ▼                                                                                                               ▼
[Résidu Solide : Char & Cendres]                                                                    [Vapeurs de Pyrolyse (Condensation)]
                                                                                                                       │
                                                                             ┌─────────────────────────────────────────┴────────────────────────────────────────┐
                                                                             ▼                                                                                  ▼
                                                                  [Gaz Non Condensables (C1-C4)]                                                     [Huile de Pyrolyse Brute (TPO)]
                                                                  (Autoconsommation Thermique Usine)                                                            │
                                                                                                                                                    (Hydrotraitement & Épuration)
                                                                                                                                                                │
                                                                                                                                                    [Naphta Circulaire / Charge Crackers]
Pyrolyse Thermique vs Catalytique
- Pyrolyse Thermique pure ($500^\circ\text{C} - 700^\circ\text{C}$) : Nécessite des températures élevées et produit un spectre d’hydrocarbures large avec une forte teneur en oléfines nécessitant un hydrotraitement lourd.
- Pyrolyse Catalytique ($380^\circ\text{C} - 500^\circ\text{C}$) : L’utilisation de zéolites (comme ZSM-5) réduit considérablement l’énergie d’activation. Les catalyseurs améliorent la sélectivité vers la coupe naphta ($C_5 - C_{12}$) et réduisent la formation de cires lourdes.
2. Préparation de la Matière Première et Déhalogénation
La viabilité industrielle d’une usine de pyrolyse dépend de la gestion rigoureuse des impuretés dans les gisements de plastiques.
Principaux Impuretés et Polluants
- Chlore et Halogènes (issus du PVC) : Le PVC se décompose dès $250^\circ\text{C}$ en émettant de l’acide chlorhydrique ($HCl$) hautement corrosif. L’installation d’un extrudeur de déchloration thermique ($300^\circ\text{C}$) avant le réacteur principal est obligatoire pour réduire le taux de chlore sous $10\text{ ppm}$.
- Oxygénés et Acide Téréphthalique (issus du PET) : Le PET se sublime en acide téréphthalique solide qui bouche les conduites et condenseurs. Le PET doit être extrait par tri optique préalable.
- Azote et Silicium (issus des Polyuréthanes et Additifs) : Génèrent des organo-azotés et siloxanes empoisonnant les catalyseurs de vapocraquage.
3. Raffinage de l’Huile de Pyrolyse (TPO Upgrading) et Vapocraquage
L’huile de pyrolyse brute doit être raffinée avant son introduction dans les grands complexes pétrochimiques :
- Hydrotraitement catalytique : Sous pression d’hydrogène ($30 - 80\text{ bar}$) et à $300 - 380^\circ\text{C}$, élimine le chlore résiduel ($< 10\text{ ppm}$), l’azote et les métaux tout en saturant les oléfines.
- Distillation fractionnée : Séparation en coupes commerciales :
- Coupe Naphta ($C_5 - C_{11}$) : Charge de choix pour les vapocraqueurs afin de fabriquer des polymères vierges.
- Coupe Diesel ($C_{12} - C_{20}$) : Carburant synthétique industriel.
- Lourds ($C_{21}+$) : Recyclés dans le réacteur de pyrolyse.
Les plastiques issus du naphta circulaire de pyrolyse bénéficient de la certification ISCC PLUS basée sur le bilan de masse, permettant de certifier un contenu 100 % recyclé.
4. Bilan de Masse et Énergétique de la Pyrolyse Industrielle
Une usine moderne fonctionne en quasi-autonomie thermique. Les gaz non condensables ($C_1 - C_4$) issus de la réaction sont réinjectés dans les brûleurs du réacteur pour fournir la chaleur nécessaire.
| Paramètre / Rendement | Valeur Typique (Polyoléfines PE/PP) | Détails Opérationnels |
|---|---|---|
| Rendement en Huile Liquide (TPO) | 70 % – 85 % en poids | Produit à forte valeur commerciale pour la pétrochimie |
| Rendement en Gaz Non Condensable | 10 % – 20 % en poids | Utilisé entièrement pour le chauffage interne du réacteur |
| Rendement en Char Solide | 3 % – 8 % en poids | Résidu carboné contenant les charges minérales |
| Consommation Énergétique Spécifique | $0,9 - 1,2 \text{ kWh/kg}$ plastique | Couverte à 80 % par le gaz de procédé recyclé |
| Réduction d’Émissions CO2 (LCA) | 50 % – 60 % vs Incinération | Évite la combustion directe de carbone fossile |
5. Perspective d’Investissement Mantohn SA
Pour les fonds de Private Equity et d’infrastructures, le recyclage chimique par pyrolyse constitue l’une des thèses d’investissement les plus prometteuses dans l’économie circulaire.
Drivers financiers et réglementaires :
- Mandats d’Incorporation de Recyclé : Les réglementations européennes (PPWR) imposent des taux minimaux de matière recyclée post-consommation d’ici 2030 (jusqu’à 30 % pour les emballages alimentaires).
- Prime Verte sur le Naphta Circulaire : Le naphta certifié ISCC+ bénéficie d’une prime de prix de 50 % à 100 % par rapport au naphta fossile, assurant des marges EBITDA de 35-40 %.
- Contrats d’Off-take avec les Géants de la Chimie : Les majeurs de la pétrochimie (SABIC, LyondellBasell, Dow) signent des contrats d’achat long terme pour sécuriser leur approvisionnement.
Mantohn SA investit dans des projets industriels de pyrolyse dotés de technologies propriétaires de déchloration et d’hydrotraitement.