Die weltweite Krise der Kunststoffverschmutzung ist eine der drängendsten Umwelt- und Industrieherausforderungen. Jährlich werden weltweit über 400 Millionen Tonnen Kunststoffe produziert, aber weniger als 10 % werden effektiv hochwertig recycelt. Das herkömmliche mechanische Recycling stößt an physikalische Grenzen: Jeder Schmelzvorgang verkürzt die Polymerketten und verschlechtert die mechanischen Eigenschaften (Downcycling). Zudem versagt das mechanische Recycling bei mehrschichtigen Verpackungsfolien, verschmutzten Mischkunststoffen (PE, PP) und dunklen Pigmentierungen.
Der Großteil dieser schwer recycelbaren Abfälle landet derzeit in Müllverbrennungsanlagen (unter Freisetzung von fossilem $CO_2$) oder auf Deponien.
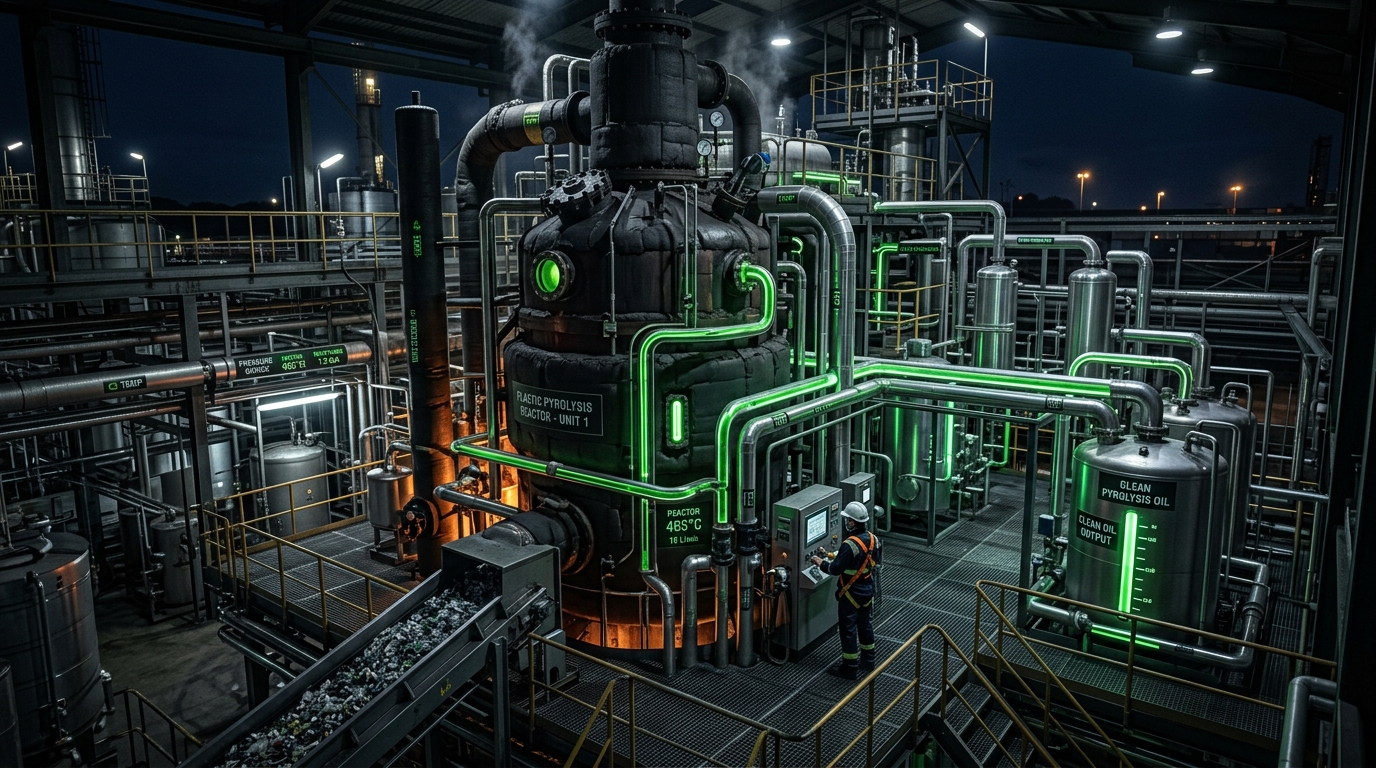
Das chemische Recycling durch thermische und katalytische Pyrolyse bietet hier den entscheidenden Durchbruch für eine echte Kreislaufwirtschaft. Durch thermische Depolymerisation werden Kunststoffabfälle in ihre molekularen Grundbausteine zerlegt. Es entsteht ein hochwertiges Pyrolyseöl (TPO - Taco Pyrolysis Oil), das als direkter Ersatz für fossiles Rohbenzin (Naphtha) in den Steamcrackern der Chemieindustrie zur Herstellung neuwertiger Kunststoffe eingesetzt werden kann.
1. Thermochemische Kinetik der Pyrolyse: Spaltung von C-C-Bindungen
Die Kunststoffpyrolyse ist ein thermischer Zersetzungsprozess unter vollständigem Ausschluss von Sauerstoff (in einer Inertgasatmosphäre) bei Temperaturen zwischen $400^\circ\text{C}$ und $700^\circ\text{C}$ unter atmosphärischem Druck.
Durch thermische Energie werden die kovalenten Kohlenstoff-Kohlenstoff-Bindungen ($C-C$) der Polymerketten gespalten. Die festen Kunststoffe zerfallen in kurzkettige Kohlenwasserstoffe: nicht kondensierbare Gase ($C_1 - C_4$), kondensierbare Pyrolyseöldämpfe ($C_5 - C_{35}$) und festen Kohlenstoffkoks (Char).
[Gemischte Kunststoffabfälle (PE/PP/PS)] ──(Vorbehandlung & Extrusion)──> [Kunststoffschmelze (300°C)]
                                                                                  │
                                                            (Pyrolysereaktor: 450°C - 550°C)
                                                                                  │
       ┌──────────────────────────────────────────────────────────────────────────┴────────────────────────────────────────┐
       ▼                                                                                                                  ▼
[Feste Rückstände: Koks & Asche]                                                                        [Pyrolysedämpfe (Kondensation)]
                                                                                                                          │
                                                                                ┌─────────────────────────────────────────┴────────────────────────────────────────┐
                                                                                ▼                                                                                  ▼
                                                                   [Nicht-kondensierbares Gas (C1-C4)]                                                [Roh-Pyrolyseöl (TPO)]
                                                                   (Thermische Eigennutzung Anlage)                                                            │
                                                                                                                                                    (Hydrotreating & Reinigung)
                                                                                                                                                                │
                                                                                                                                                    [Zirkuläres Naphtha / Rohstoff]
Reaktionsmechanismen: Thermisch vs. Katalytisch
- Rein thermische Pyrolyse ($500^\circ\text{C} - 700^\circ\text{C}$): Benötigt hohe Temperaturen und erzeugt ein breites Kohlenwasserstoffspektrum mit hohem Olefingehalt, das ein aufwendiges Hydrotreating erfordert.
- Katalytische Pyrolyse ($380^\circ\text{C} - 500^\circ\text{C}$): Zeolith-Katalysatoren (wie ZSM-5) senken die Aktivierungsenergie drastisch. Sie erhöhen die Selektivität für wertvolle flüssige Naphtha-Fraktionen ($C_5 - C_{12}$) und reduzieren unerwünschte Wachsbildung.
2. Rohstoffaufbereitung und Dehalogenierung
Die wirtschaftliche Tragfähigkeit einer Pyrolyseanlage hängt von der effizienten Rohstoffaufbereitung und der Abtrennung von Störstoffen ab.
Hauptkontaminanten im Pyrolyseprozess
- Chlor und Halogene (aus PVC): PVC zersetzt sich bereits ab $250^\circ\text{C}$ und setzt korrosives Chlorwasserstoffgas ($HCl$) frei. $HCl$ schädigt Reaktoren und vergiftet Hydrotreating-Katalysatoren. Der Einsatz eines Entchlorungsextruders ($300^\circ\text{C}$) vor dem Hauptreaktor ist zwingend erforderlich, um Chlorgehalte unter 10 ppm zu senken.
- Sauerstoff und Terephthalsäure (aus PET): PET zersetzt sich zu fester Terephthalsäure, die Rohrleitungen und Kondensatoren verstopft. PET muss vor der Pyrolyse optisch aussortiert werden.
- Stickstoff und Silizium (aus Polyurethanen und Additiven): Bilden organische Stickstoffverbindungen und Siloxane, die Steamcracker-Katalysatoren schädigen.
3. Raffination von Pyrolyseöl (TPO-Upgrading) und Integration in Steamcracker
Roh-Pyrolyseöl muss vor der Einspeisung in petrochemische Steamcracker veredelt werden:
- Katalytisches Hydrotreating: Unter Wasserstoffdruck ($30 - 80\text{ bar}$) und $300 - 380^\circ\text{C}$ werden Restchlor ($< 10\text{ ppm}$), Stickstoff und Metalle entfernt sowie unbeständige Olefine gesättigt.
- Fraktionierte Destillation: Auftrennung in kommerzielle Schnitte:
- Naphtha-Fraktion ($C_5 - C_{11}$): Erstklassiger Rohstoff für Steamcracker zur Herstellung neuwertiger Polymere.
- Diesel-Fraktion ($C_{12} - C_{20}$): Industrieller Synthesekraftstoff.
- Schwere Rückstände ($C_{21+}$): Rückführung in den Pyrolysereaktor.
Aus zirkulärem Pyrolyse-Naphtha hergestellte Kunststoffe erhalten eine ISCC PLUS-Zertifizierung auf Massenbilanzbasis, was Lebensmittelverpackungen der höchsten Qualitätsstufe ermöglicht.
4. Massen- und Energiebilanz der industriellen Pyrolyse
Eine moderne Pyrolyseanlage arbeitet nahezu energetisch autark. Nicht-kondensierbare Prozessgase ($C_1 - C_4$) werden in den Brennkammern genutzt, um die für die endotherme Reaktion erforderliche Prozesswärme bereitzustellen.
| Parameter / Ausbeute | Typischer Wert (PE/PP-Polyolefine) | Betriebliche Details |
|---|---|---|
| Flüssige Pyrolyseöl-Ausbeute (TPO) | 70 % – 85 % Gew.-% | Hauptprodukt für petrochemischen Abnahmevertrag |
| Nicht-kondensierbare Gasausbeute | 10 % – 20 % Gew.-% | Vollständige Nutzung zur Beheizung des Reaktors |
| Feste Koks-Ausbeute (Char) | 3 % – 8 % Gew.-% | Fester Rückstand mit anorganischen Füllstoffen |
| Spezifischer Energiebedarf | $0,9 - 1,2 \text{ kWh/kg}$ Kunststoff | Zu ca. 80 % durch Eigen-Prozessgas gedeckt |
| THG-Einsparung (LCA) | 50 % – 60 % vs. Müllverbrennung | Vermeidet fossile Primäremissionen |
5. Investment-Perspektive der Mantohn SA
Für Private-Equity- und Infrastrukturfonds stellt das chemische Recycling von Kunststoffen mittels Pyrolyse eines der attraktivsten Investmentfelder der Kreislaufwirtschaft dar.
Treiber des Anlageerfolgs:
- Gesetzliche Beimischungsquoten: EU-Verordnungen (wie PPWR) schreiben verbindliche Rezyklatquoten für Kunststoffverpackungen bis 2030 vor (bis zu 30 % bei Lebensmittelverpackungen).
- Grüne Preisprämie: ISCC+-zertifiziertes zirkuläres Naphtha erzielt eine Preisprämie von 50 % bis 100 % gegenüber fossilem Naphtha, was EBITDA-Margen von 35-40 % ermöglicht.
- Abnahmeverträge mit Chemiekonzernen: Führende Chemieunternehmen (SABIC, LyondellBasell, TotalEnergies) sichern sich Pyrolyseöl über langfristige Take-or-Pay-Verträge.
Mantohn SA investiert gezielt in fortschrittliche Pyrolyseanlagen mit integrierter Entchlorung und Hydrotreating-Technologie.